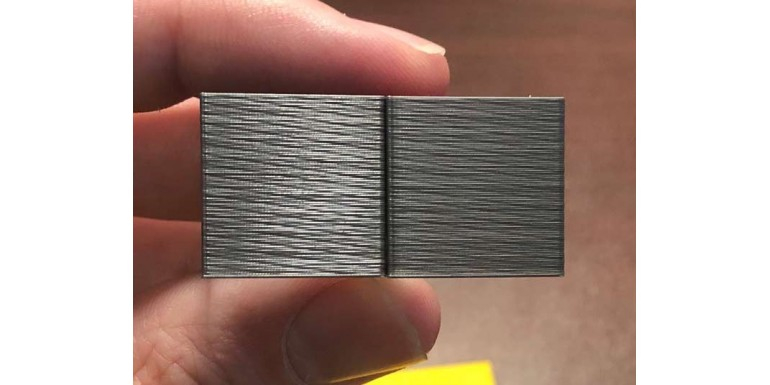
Непослідовний посібник з усунення несправностей екструзії
Щоб ваш 3D принтер міг створювати точні деталі, він має бути здатним вичавлювати дуже постійну кількість пластику. Якщо це видавлювання різниться у різних частинах вашого відбитка, це вплине на кінцеву якість друку. Непослідовне видавлювання зазвичай можна визначити, уважно спостерігаючи за принтером під час друку.
Причин непослідовної екструзії при 3Д друку багато, і можуть бути пов'язані з різними механічними, електричними, температурними проблемами. Мета цієї статті - допомогти звузити причини, що ґрунтуються на тестах та спостереженнях.
Як визначити, чи є у вас проблеми з непослідовною екструзією або зрушеними шарами, коли смуги відображаються на вертикальній поверхні.

Окремо надрукуйте два одношарові об'єкти: коло і квадрат, принаймні 30 мм у поперечнику.
- Не друкуйте занадто маленький об'єкт, інакше виникнуть проблеми з перегріванням.
- При використанні PLA вентилятор повинен дмухати на відбиток.
- У слайсері: встановіть периметри на 1, без верхніх шарів, без заповнення.
- В якості альтернативи використовуйте режим спіральної вази, щоб не було різких змін шару.
- За потреби використовуйте висоту шару на вищій стороні, щоб ви могли бачити шари чіткіше. Висота шару .20 мм або більше помітніша.
- Поставте позначку на стороні, зверненій назовні для довідки.
Тепер уважно подивіться на внутрішній та зовнішній бік друкованого об'єкта, де знаходиться смуга або артефакт, та подивіться, де на шарі починаються смуги чи артефакти. Зробіть чітке фото та збільште його, щоб побачити більше деталей.
Якщо периметр зміститься вбік, ви побачите, що він подекуди виштовхується всередину, а в інших - назовні. Подивіться, в яких напрямках він зрушений, і ви дізнаєтесь:
- Якщо це лише у напрямку X або Y, то проблема пов'язана з цією віссю.
- Якщо його коливання відбувається у вигляді регулярного синусоїдального сигналу, вісь Z може викликати його за допомогою вигнутого гвинта або ослаблених напрямних, або ще щось ослаблено.
- Якщо перемикання є випадковим, це може бути проблема з драйверами або відбувається тертя (підклинювання) або ослаблене кріплення, що викликає люфт.
- Якщо висота шару не узгоджена, це може бути пов'язане з віссю Z, драйверами або іншими механічними проблемами.
Для вирішення цих проблем: див. Зміщення (зсув) шарів для можливих причин та рішень.
В іншому випадку, якщо периметри просто стають ширшими і вже й не переміщаються вбік - це викликано неузгодженим видавлюванням.
Причини неузгодженої екструзії
(Це буде сітка, яка ще не відсортована)
- Температура екструзії надто низька. Вибір оптимальної температури залежить від вашого термістора і від того, де він вимірює температуру, конфігурацію нагрівача та філаменту.
- Засмічення механізму екструдера стружкою від філаменту.
- Екструдер пропускає кроки через низький струм приводу - екструдер також може заглухнути або дати поштовх.
- Екструдер пропускає кроки через термічне відключення, викликане високим струмом драйвера або поганим охолодженням.
- Недостатній тиск на підшипник стиснення
- Занадто великий тиск на підшипник – сплющена нитка.
- Непостійна температура в хотенді можлива:
- Налаштувань PID;
- Блок нагрівача на головці ослаблений;
- Термістор неправильно встановлений у блоці обігрівача, або забруднений від обгорілого пластику
- Проблема з підключенням термістора під час руху (поганий контакт, перелом проводу)
- термістор надто далеко від місця вимірювання.
- Картридж нагрівача низька напруга живлення для забезпечення достатнього нагріву під навантаженням.
- Вентилятор дме на гаряче сопло та охолоджує його.
- Переривчаста екструзія через термобар'єр Hot End:
- Вентилятор термобар'єра відсутній або не працює .
- Розплавлена нитка вповзає в холодну зону
- Занадто велика відстань відведення нитки.
- Цільнометалевий Hot-End не призначений для липкого PLA
- Перевантаження роботи екструдера:
- Занадто висока швидкість видавлювання для максимальної швидкості, яка досягається при поточній температурі друку (екструдер буде гальмувати, прослизати або пропускати кроки мотор)
- Великі перепади тиску в соплі через швидкість друку / ширини периметра / висоти шару між елементами - що призводить до зупинки екструзії.
- Надмірне тертя на шляху нитки до екструдера:
- Опір / тертя при витягуванні нитки з котушки.
- Надмірне тертя на шляху нитки у трубці (Боуден):
- Гострі вигини в трубці Боудена, особливо в деяких положеннях X/Y/Z
- Нитка дуже хвиляста
- Перевищено допустимий розмір діаметра філаменту
- Проблеми з проводкою до двигуна екструдера
- Електричні перешкоди - проводка двигуна не екр